Este guia explica, de forma objetiva, o que é um Pulse Hibrido, como ele integra modos de pulso para otimizar resultados e em quais cenários costuma ser mais indicado. A seguir, você encontra uma contextualização técnica sobre o princípio de funcionamento, benefícios e limitações operacionais, além de orientações práticas e requisitos para avaliação de compatibilidade do processo industrial.
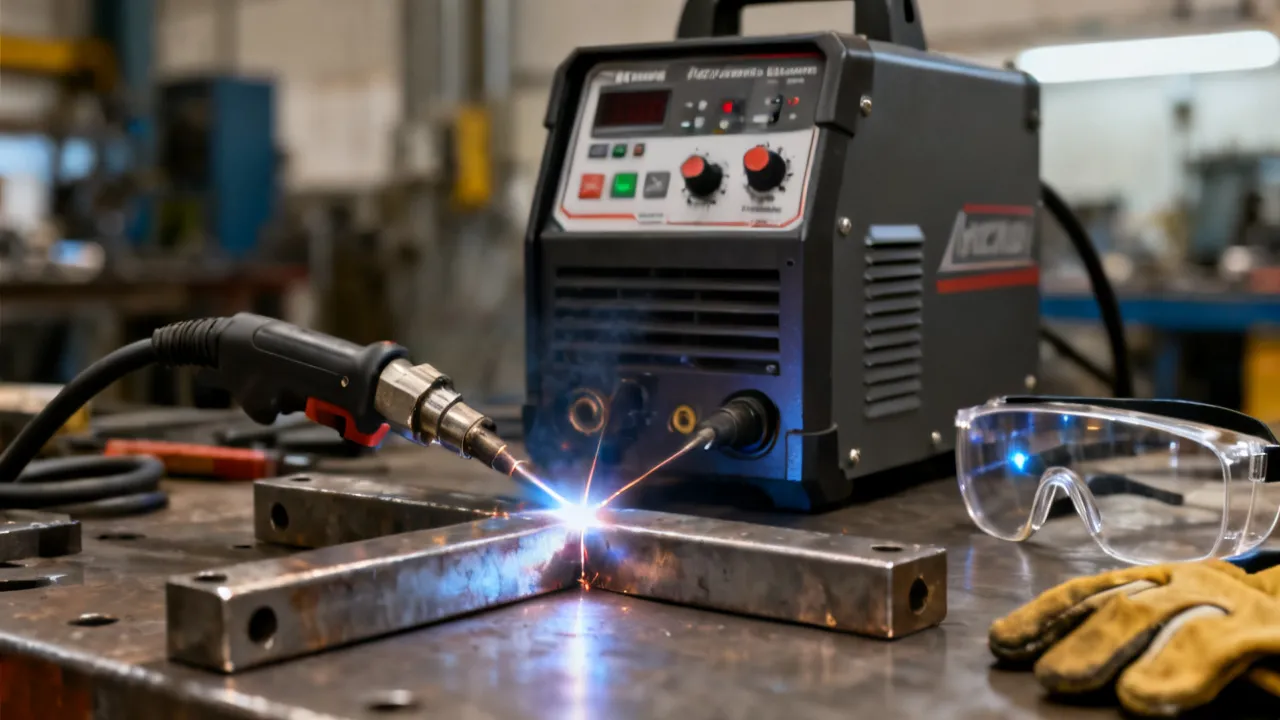
Pulse Hibrido é uma abordagem de controle em processos de aplicação por pulsos (comumente em atividades de união, tratamento ou deposição), na qual o sistema combina mais de um modo de pulso — por exemplo, variações de duração, intensidade, frequência efetiva ou perfis de corrente/tensão — para ajustar o comportamento do arco, do aquecimento ou da interação energia–material. Em termos práticos, a proposta é equilibrar estabilidade, repetibilidade e transferência de energia de modo mais “afinável” do que configurações fixas e uniformes.
Num ambiente industrial, essa flexibilidade costuma ser valiosa quando há sensibilidade do resultado a pequenas variações de peça, posição, rugosidade superficial, composição do material e condições do conjunto máquina–acessório–consumível. Por isso, o Pulse Hibrido tende a ser investigado e adotado em linhas que exigem constância dimensional, redução de retrabalho e maior controle de energia na zona de interação.
Para entender por que isso importa, vale lembrar que muitos problemas de qualidade não nascem do “processo desligado”, mas sim do processo operando dentro de uma faixa — uma faixa onde a energia entregue por unidade de tempo pode oscilar, e onde o material responde com mudanças sutis porém críticas. Em certas aplicações, pequenas variações de energia podem deslocar o regime de fusão de “estável” para “instável”, podem alterar a cinética de solidificação e podem repercutir em características como penetração, diluição, formação de defeitos e propriedades mecânicas. Um controle por pulsos com fases combinadas busca justamente estreitar essa faixa de estabilidade e aumentar a previsibilidade.
Além disso, a produção industrial raramente é estática: há trocas de turno, pequenas diferenças de operador, mudanças de lote de material, manutenção programada ou emergencial e desgaste gradual de consumíveis. Um sistema que, por design, lida melhor com transições e variações do processo tende a reduzir o impacto dessas fontes de variabilidade.
Para entender o Pulse Hibrido, é útil partir do conceito de pulso. Em vez de aplicar energia de maneira contínua, o sistema entrega energia em intervalos definidos. Isso pode favorecer controle de aquecimento, limitar excesso térmico em regiões adjacentes e reduzir deformações associadas a ciclos prolongados de calor.
Em termos físicos, a entrega pulsada de energia modifica a forma como a temperatura do material evolui ao longo do tempo. Em regimes contínuos, o aquecimento tende a seguir um gradiente mais homogêneo (ainda que influenciado por fluxo de calor e condutividade). Em regimes pulsados, há períodos de fornecimento de energia e períodos de pausa, em que a peça pode resfriar parcialmente. Esse resfriamento parcial pode ser desejável para controlar tensões térmicas, reduzir o tamanho de grão em determinados contextos metalúrgicos ou evitar acumulação de calor excessiva em regiões sensíveis.
O aspecto “híbrido” costuma significar que o controlador alterna ou combina perfis de pulso. Em vez de um único conjunto de parâmetros (ex.: duração e nível de energia fixos), o equipamento emprega “fases” ou “componentes” de pulso com características diferentes. O objetivo não é apenas variar energia, mas modular o modo como a energia se transforma em efeito físico (ex.: taxa de aquecimento, tempo de fusão/reaquecimento, estabilidade do arco ou da interação material).
Do ponto de vista de engenharia de processo, essa modulação pode ser interpretada como uma tentativa de aumentar a “janela operacional” — isto é, aproximar o comportamento do sistema de uma condição em que a qualidade fica menos dependente de flutuações externas.
Um jeito útil de pensar é comparar o pulso “único” com uma receita de bolo em que a temperatura do forno é constante. Já o pulso híbrido se parece mais com uma receita em que você combina uma fase de pré-aquecimento com outra fase em que a temperatura é ajustada para controlar a textura final. Em processos reais, essas fases podem ter finalidades específicas: iniciar a interação de forma controlada, estabilizar o regime durante a maior parte do cordão ou da zona tratada e, por fim, reduzir efeitos indesejados no fim da operação (por exemplo, ao encerrar o fornecimento de energia com uma transição mais suave para minimizar trincas, instabilidades ou irregularidades no acabamento).
Especialistas em processos de união e tratamentos por energia geralmente avaliam benefícios do Pulse Hibrido sob critérios verificáveis. Entre os mais comuns, destacam-se:
Além disso, em algumas configurações, o controle híbrido pode reduzir a tendência a defeitos associados a transições abruptas. Muitos defeitos em processos de união têm raízes em eventos: início do arco, final do cordão, mudanças de velocidade ou interrupções momentâneas. Ao projetar o perfil com fases que tratam o início e o fim com características distintas, o processo pode se tornar mais robusto.
Outro ponto frequentemente citado em linhas industriais é a possibilidade de diminuir retrabalho. Quando o perfil híbrido é ajustado de modo a manter repetibilidade dimensional e metalúrgica, a taxa de não conformidade pode cair. Ainda assim, essa vantagem só se concretiza se o perfil híbrido estiver alinhado ao “sistema completo” (fonte, tocha, consumível, preparação e condições de operação), e se houver método de validação.
Apesar do potencial, o Pulse Hibrido não é “automático” nem universal. Em avaliações de chão de fábrica, os principais pontos de atenção geralmente incluem:
Também é importante reconhecer que certos limites de hardware podem impedir que o perfil híbrido seja implementado exatamente como foi concebido. Por exemplo, a taxa de resposta do sistema de controle, resolução de ajuste, limites de corrente/tensão, dinâmica do arco e condições de carga podem distorcer a forma real do pulso. Portanto, o processo “no papel” pode não ser idêntico ao processo “na realidade”. Sempre que possível, medições (quando disponíveis) devem confirmar se o comportamento do pulso corresponde ao programado.
Outro risco comum é tratar o Pulse Hibrido como um “botão de solução”. Em linhas reais, os ganhos dependem de disciplina de processo: manter consumíveis dentro do limite, calibrar sensores, garantir alinhamento adequado, padronizar distância (no caso aplicável), controlar ventilação/ambiente (em processos sensíveis a atmosfera) e manter rotinas de verificação. Sem isso, a vantagem do híbrido pode ser neutralizada por variáveis externas.
Sem assumir promessas irreais, é razoável dizer que o Pulse Hibrido tende a ser considerado quando há necessidade de:
Em aplicações de deposição ou tratamentos, o conceito se estende ao controle do balanço entre energia aplicada e tempo de resfriamento. A fase “mais energética” pode ser usada para garantir fusão suficiente e molhabilidade, enquanto a fase “menos energética” pode favorecer estabilidade, reduzir diluição excessiva ou controlar a taxa de solidificação.
Em união, especialmente quando há preocupação com integridade e propriedades mecânicas, o híbrido pode ser útil para modular a trajetória térmica, afetando a distribuição de calor e, por consequência, características metalúrgicas como zona afetada pelo calor (ZAC), tamanho de grão e tensões residuais.
Em projetos reais, a decisão não se limita a escolher “um modo híbrido”. O procedimento usual, sob olhar de engenharia de processo, envolve:
Esse método reduz a chance de “otimizar no papel” e falhar em linha. Também ajuda a documentar o porquê das escolhas — algo muito valorizado em auditorias técnicas e em rastreabilidade.
Uma forma prática de estruturar o pensamento é dividir a parametrização do híbrido em componentes que tenham intenções específicas. Por exemplo:
Mesmo quando o controlador do equipamento descreve as fases de modo diferente (por exemplo, como “alta e baixa energia”, “pico e base” ou “pulso e base”), o conceito de intenções pode orientar a seleção racional.
Outra camada importante é entender o que o híbrido realmente controla. Em alguns processos, o pulso híbrido pode influenciar mais fortemente a dinâmica do arco do que o simples aporte térmico médio. Em outros, ele pode ter impacto maior no ciclo térmico da peça. Portanto, ao planejar testes, é recomendável escolher métricas que capturem o fenômeno relevante: inspeções e medições ligadas ao arco (quando disponível) e resultados metalúrgicos (quando exigidos).
A seguir, apresento uma síntese em formato de tabela comparativa e, logo após, uma orientação em etapas. O objetivo é ajudar você a avaliar quando o Pulse Hibrido atende ao seu cenário — e quando é melhor usar outro regime ou buscar qualificação adicional.
| Aspecto | Quando o Pulse Hibrido tende a ser adequado | Quando exigir cautela ou qualificação extra |
|---|---|---|
| Critério de qualidade | Quando há necessidade de controle fino de energia e repetibilidade em juntas sensíveis. | Quando a qualidade depende de múltiplas variáveis não controladas (ex.: preparo instável de superfície). |
| Variação de peças | Quando existem variações dentro de uma janela tolerável e o processo precisa “compensar” melhor. | Quando as variações são excessivas (materiais fora da especificação, geometria irregular). |
| Integração com hardware | Quando fonte, tocha/ponteira e consumíveis estão alinhados e mantidos adequadamente. | Quando há histórico de inconsistência por manutenção, desalinhamento ou consumível degradado. |
| Qualificação do procedimento | Quando é possível conduzir ensaios e registrar parâmetros híbridos de forma rastreável. | Quando não há documentação nem capacidade de ensaio/controle mínimo. |
| Base técnica e referência | Quando você utiliza guias de fabricantes, normas aplicáveis ao processo e dados de qualificação. | Quando a decisão é baseada apenas em “tentativa e erro” sem amarração técnica. |
| Integração com inspeção | Quando existe plano de inspeção (visual, dimensional, NDT e/ou metalografia) com critérios claros. | Quando a inspeção é insuficiente para detectar defeitos relevantes ou não correlaciona com requisitos do cliente. |
| Robustez ao ambiente | Quando há controle do ambiente (atmosfera, ventilação, umidade) compatível com a natureza do processo. | Quando o ambiente varia significativamente e não há medidas para estabilizar condições. |
Para tornar esse checklist mais útil em campo, vale transformar algumas decisões em critérios operacionais. Por exemplo:
Sem essas regras, a matriz experimental vira um conjunto de “tentativas” e a comparação entre condições perde poder. O Pulse Hibrido tem potencial justamente quando a experimentação permite concluir algo com confiança.
Para que o Pulse Hibrido funcione como solução industrial, é comum haver requisitos mínimos de processo e governança técnica. Em geral:
Na prática, adotar um perfil híbrido envolve não apenas “usar no processo”, mas também estabelecer controle de versão. Muitas falhas em indústria acontecem quando há receitas semelhantes, mas não idênticas, ou quando uma alteração é aplicada para “corrigir” um desvio sem que o histórico fique claro. Um sistema de rastreabilidade evita que melhorias pontuais se transformem em inconsistência de processo.
Outro aspecto essencial é o treinamento sobre interpretação dos sintomas. Por exemplo, se a instabilidade do arco aumenta, isso pode decorrer de gás inadequado, consumível desgastado, contaminação na peça, distância inadequada, variação de voltagem na rede elétrica ou desgaste do bico. O Pulse Hibrido pode mitigar alguns desses efeitos, mas não substitui a necessidade de diagnóstico quando o problema é recorrente. Treinamento reduz tempo de parada e previne que ajustes “às cegas” agravem o problema.
Embora muitas discussões sobre Pulse Hibrido se concentrem no controle do arco e na entrega de energia, o que interessa para o cliente final geralmente é o efeito no produto. Por isso, é útil explorar como a modulação em fases pode influenciar o comportamento térmico e, por consequência, propriedades metalúrgicas e mecânicas.
Em processos de união e deposição, a energia aplicada determina:
Ao combinar duas ou mais fases de pulso, o controle híbrido pode alterar significativamente como o material passa por esses estados. Por exemplo, uma fase mais intensa pode promover fusão adequada e molhabilidade, enquanto uma fase seguinte mais “suave” pode permitir que parte do material solidifique sob condições controladas antes que nova energia seja aplicada. Isso pode reduzir a chance de instabilidades metalúrgicas, como segregação indesejada, crescimento excessivo de determinadas estruturas ou formação de defeitos associados a trajetória térmica desfavorável.
Entretanto, essa mesma capacidade de influenciar metalurgia traz uma responsabilidade adicional: se o híbrido estiver mal dimensionado, ele pode induzir um caminho térmico que favorece um defeito específico. Por exemplo, um perfil pode reduzir energia média a ponto de gerar falta de fusão e porosidade; ou pode aumentar energia em uma fase específica a ponto de ampliar o tamanho de grão e degradar propriedades. Portanto, o controle por pulsos não é “neutro”; ele é uma alavanca para o que se quer e para o que se deve evitar.
Em linhas reais, a variabilidade raramente é grande o suficiente para “mudar totalmente” o regime, mas é grande o suficiente para empurrar o processo para perto do limite de estabilidade. Nesses casos, um perfil com transições bem projetadas pode funcionar como um amortecedor de variação.
Alguns exemplos práticos de variáveis que podem afetar o regime em produção:
O Pulse Hibrido pode, em certas condições, reduzir a sensibilidade do processo porque uma fase pode compensar parte dos efeitos da outra. Ainda assim, a compensação tem limite. Se a variabilidade excede a capacidade do perfil, o processo volta a falhar. Assim, a adoção responsável exige que o processo esteja dentro de uma “janela de estabilidade” que o híbrido consegue suportar.
Quando se busca aplicar Pulse Hibrido com seriedade, o aspecto mais importante é como comparar resultados. Comparar “parece melhor” ou “está mais consistente” não basta. O ideal é definir métricas e critérios desde o início.
Dependendo do tipo de aplicação, as métricas podem incluir:
Além das métricas, é fundamental padronizar o procedimento de inspeção. Se a inspeção variar de operador para operador ou se o método não tiver repetibilidade, a vantagem do perfil híbrido pode ficar “mascarada”. Por isso, sempre que possível, é recomendado:
Como o termo “híbrido” pode ser interpretado de maneiras diferentes entre fornecedores e processos, os exemplos a seguir são conceituais. A ideia é ajudar a pensar nas “fases” como instrumentos de controle, não como receita universal.
Nessa estratégia, o controlador usa uma fase inicial com energia mais alta (pico) por um tempo curto para garantir o arranque estável. Em seguida, aplica uma fase base por um tempo maior para manter a operação em regime consistente.
Quando tende a ajudar: quando o início do processo é problemático, com instabilidades, irregularidades no início do cordão ou variabilidade excessiva no começo. Também pode ajudar quando a absorção de energia no início é mais variável.
Risco: se o pico for excessivo ou durar demais, pode gerar superaquecer a região inicial, aumentando defeitos ou afetando metalurgia em pontos específicos.
Aqui, o perfil híbrido alterna entre uma energia mais alta e outra mais baixa em ciclos repetidos ao longo do cordão/camada. A intenção é manter a temperatura dentro de uma faixa que minimize defeitos e controle tensões.
Quando tende a ajudar: em situações onde a energia média contínua causa acúmulo térmico, deformação ou microestruturas indesejadas. Também pode ajudar em processos com sensibilidade a velocidade e variação de dissipação de calor.
Risco: se a fase baixa for muito “agressiva”, pode reduzir energia a ponto de comprometer penetração e fusão. A relação entre duração das fases e velocidade de deslocamento é crucial.
Nessa estratégia, o perfil muda na fase final: reduz energia gradualmente (ou em uma fase mais baixa) para evitar instabilidades no encerramento, como trincas associadas ao resfriamento rápido, irregularidades na poça e variações de reforço.
Quando tende a ajudar: quando os defeitos ocorrem principalmente no final do cordão ou na última etapa de deposição.
Risco: finalização ruim pode causar falta de preenchimento, depressões superficiais ou inconsistências no acabamento.
Em muitos casos, o Pulse Hibrido falha não por ser uma tecnologia “ruim”, mas por erros de implementação e governança. A seguir estão erros comuns e como preveni-los.
Se consumíveis estão degradados, a tocha desalinhada ou a preparação de superfície inadequada, o perfil híbrido pode não compensar o problema. Prevenção: criar uma “linha mínima” de condições aceitas (limpeza, consumível dentro do limite, inspeção de alinhamento).
Quando receitas são ajustadas “por tentativa” em produção, a rastreabilidade se perde. Prevenção: controle de versão de parâmetros, registro de mudanças e justificativa técnica.
Se a inspeção for superficial (por exemplo, apenas visual) e os requisitos do cliente exigirem integridade interna, um processo pode parecer adequado e ainda assim falhar. Prevenção: alinhar inspeções aos requisitos funcionais e às normas aplicáveis.
Testar apenas uma combinação pode produzir um “melhor caso” que não representa o comportamento real. Prevenção: planejar matriz com variação controlada e amostras representativas.
O arco pode parecer estável, mas microestrutura e propriedades podem não atender. Prevenção: garantir que os ensaios metalúrgicos e mecânicos (quando requeridos) acompanhem o desenvolvimento do perfil.
Uma adoção responsável do Pulse Hibrido envolve integração com inspeção e ensaios desde o começo. Isso é importante por dois motivos: primeiro, para validar que o controle híbrido produz qualidade; segundo, para criar evidência que sustente qualificação e aprovação do procedimento.
Em termos práticos, o desenvolvimento deve definir:
Quando esses elementos não existem, o Pulse Hibrido pode virar apenas um “ajuste” sem lastro. Em setores mais regulados, isso pode impedir aprovação de procedimento e travar a escalada industrial.
O Pulse Hibrido é uma ferramenta que exige entendimento. Mesmo que o operador não modifique a receita, ele precisa reconhecer sinais de que o processo está fora do esperado.
Uma abordagem eficiente de treinamento costuma incluir:
Além do treinamento, é recomendável criar guias rápidos (checklists físicos ou digitais) para padronizar o que deve ser verificado antes de iniciar produção com uma receita híbrida.
Embora o Pulse Hibrido seja frequentemente avaliado por qualidade, a decisão industrial também depende de produtividade e custo total. O raciocínio é:
Por isso, em projetos de implementação, é comum definir métricas de desempenho como:
Esse conjunto de métricas ajuda a responder a pergunta “vale a pena?”. Em muitas plantas, o Pulse Hibrido se justifica quando os custos de não conformidade são altos, a qualidade é crítica e a variação do insumo é difícil de controlar.
Em termos práticos, é um regime em que o controle por pulsos usa duas ou mais “fases” ou perfis combinados para ajustar a entrega de energia ao material. O foco é otimizar estabilidade e qualidade do resultado dentro de uma janela operacional.
Não necessariamente. A melhor configuração depende do material, geometria, tipo de junta e condição do sistema. Em muitos casos, ele é parte de um processo de qualificação e só substitui quando atende critérios técnicos e produtivos.
Tipicamente, incluem: preparação de superfície, geometria e alinhamento, distância/ângulo da ferramenta (quando aplicável), estado de consumíveis e manutenção da estação, além da própria matriz de parâmetros do perfil híbrido.
Com frequência, sim. Mesmo quando o material é semelhante, mudanças na espessura, desenho de junta, acessibilidade ou requisitos funcionais podem exigir requalificação conforme a política de qualidade e as normas adotadas.
Use critérios mensuráveis: inspeção visual padronizada, medições geométricas e, quando requerido, ensaios metalúrgicos e mecânicos. O que “parece bom” pode não atender requisitos de integridade.
Podem aparecer variações de estabilidade, defeitos recorrentes, alterações de penetração/forma do cordão (quando aplicável), reações metalúrgicas inesperadas e inconsistência entre amostras. A correlação com dados de processo e inspeções é essencial.
Em alguns cenários, pode ajudar a manter ciclo estável e reduzir retrabalho. Porém, também pode exigir ajustes e tempo de qualificação. A produtividade final deve ser comprovada por métricas de linha (tempo de ciclo, taxa de aprovação e retrabalho).
Não. Ele pode aumentar robustez e estabilidade, mas não elimina a necessidade de controle de preparação, consumíveis, alinhamento, manutenção e disciplina operacional. A qualidade ainda depende do sistema completo e da governança.
Em geral, mais fases podem oferecer controle mais fino, mas aumentam complexidade, esforço de qualificação e dificuldade de diagnóstico. A decisão deve ser orientada por necessidade real: se os defeitos se concentram em um ponto específico do ciclo, talvez duas fases sejam suficientes; se a variação é mais ampla, pode ser necessário perfil mais complexo — desde que haja capacidade de validação.
O primeiro passo é confirmar se as condições do sistema completo (consumíveis, preparação, alinhamento, ambiente) estão iguais. Em seguida, verificar se o material do novo lote está dentro de especificação (química, tolerâncias metalúrgicas, comportamento térmico esperado). Se houver diferença real, pode ser necessária requalificação ou ajustes limitados dentro de escopo tecnicamente suportado.
É possível começar com inspeção e resultado, mas isso aumenta o risco de correção tardia. Sempre que houver ferramentas para medir ou registrar dados de processo (corrente/tensão, sinais do controle, estabilidade), o aprendizado é mais rápido e a qualificação fica mais sólida.
Desvios podem ocorrer por desgaste de consumíveis, variação de manutenção, mudanças no ambiente e alterações no preparo. A resposta típica envolve: checar consumíveis e manutenção, confirmar condições de setup, revisar registros de receita e, se necessário, encaminhar nova validação dentro do processo de gestão da qualidade.
Para embasar escolhas de parâmetros e governança do processo, é recomendável consultar:
Quando forem usadas estatísticas ou métricas de desempenho, a prática correta é reportar fonte confiável e contexto metodológico (como o tipo de processo, materiais envolvidos e condições de teste), evitando extrapolações.
Também é útil considerar que diferentes fabricantes podem nomear ou implementar “Pulse Hibrido” de maneiras distintas. Portanto, é recomendável que a equipe técnica trate o conceito como uma estratégia de modulação com fases, mas baseie a implementação concreta no que o controlador do seu equipamento oferece e no que está qualificado.
O Pulse Hibrido pode ser uma estratégia tecnicamente sólida para aumentar controle e estabilidade em processos sensíveis, desde que haja disciplina de qualificação, integração com o sistema completo (hardware, consumíveis e setup) e critérios de qualidade bem definidos. O melhor caminho costuma ser tratá-lo como um projeto de processo: testar com método, documentar e controlar rotinas — em vez de buscar apenas “um ajuste que funcione uma vez”.
Quando bem implementado, o híbrido não é apenas uma forma diferente de “dar energia”, mas uma maneira de governar a trajetória térmica e a dinâmica do processo para que a qualidade se mantenha dentro de especificação apesar das variabilidades inevitáveis da produção. É exatamente nessa interseção — entre controle sofisticado e gestão industrial rigorosa — que o Pulse Hibrido tende a produzir ganhos consistentes e sustentáveis.



Esta guía explica de forma objetiva qué es un Pulse Hibrido, cómo se interpreta su funcionamiento y qué criterios usar para evaluar opciones, mantenimiento y seguridad. Se revisa el contexto técnico de la terapia por pulso y los factores clínicos que suelen influir en la selección del equipo, incluyendo consideraciones de compatibilidad, protocolos y entorno de uso.
El Gac Híbrido se está posicionando como una opción técnica para quienes buscan combinar beneficios de sistemas y topar el manejo del cultivo o producción. Este artículo ofrece un panorama objetivo: qué suele significar “híbrido”, cómo se evalúa su desempeño, qué factores afectan costos y calidad, y cómo tomar decisiones informadas con base en criterios de proveedor, instalación y mantenimiento.
Esta guía explica, de forma objetiva, cómo se evalúa y aplica el Pulse Hibrido en contextos clínicos. Se revisa qué significa el concepto de “pulso” en fisioterapia y tecnología médica, por qué los sistemas híbridos combinan modalidades, y qué criterios técnicos y de seguridad se recomiendan para una selección responsable, alineada con protocolos y buenas prácticas del sector.
El Gac Híbrido combina rendimiento y versatilidad en sistemas de climatización y proceso, con una configuración diseñada para adaptarse a diferentes necesidades. Este artículo explica de forma objetiva qué significa el concepto “híbrido”, qué se considera en la selección técnica y qué requisitos suelen pedirse a proveedores e instaladores. Además, incluye comparativas, pasos de evaluación y preguntas frecuentes para tomar decisiones informadas.
Esta guía explica qué es el Pulse Hibrido, cómo se integra en protocolos de estimulación y qué factores técnicos conviene revisar antes de seleccionarlo. De forma objetiva, se contextualiza su papel dentro de dispositivos de pulso, sus variables de configuración y el enfoque de seguridad clínica habitual. También se detallan criterios de compra, evaluación y mantenimiento para un uso responsable.
Esta guía analiza el sistema **Gac Híbrido** desde una perspectiva técnica y objetiva: qué es, cómo funciona y qué criterios seguir al evaluarlo para climatización. Se explican conceptos de la bomba de calor y la integración con otras fuentes térmicas, además de requisitos comunes de instalación y mantenimiento. También encontrarás comparativas, condiciones operativas y respuestas a preguntas frecuentes.

